
Конференция пользователей Minitab 2026 собрала 74 участника из 36 компаний, 4 стран и 29 городов. В этом году мы предложили участникам отправиться в путешествие по современному производству — проследить путь от сбора данных до поиска причин проблем, проверки решений и внедрения улучшений.
Как превратить разрозненные производственные данные в полезную информацию? Как найти истинные причины отклонений? Как оценить последствия изменений и убедиться, что новое решение действительно работает?
Эти вопросы стали основой программы конференции, в которую вошли семь докладов и три демо-сессии, объединённые одним сквозным производственным кейсом. К путешествию также присоединились наши партнёры из Китая и Индии, а приглашённые эксперты поделились опытом применения статистических методов и планирования экспериментов.
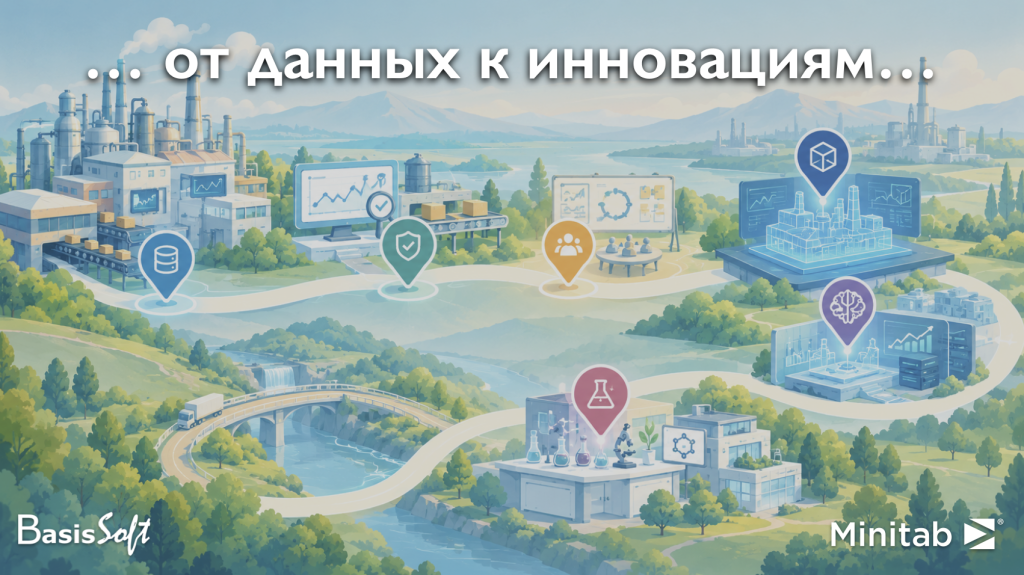
Наше путешествие: от производственных данных к улучшениям
Центральной частью конференции стали три демо-сессии, которые составили единый маршрут, на котором участники смогли увидеть, как инструменты Minitab помогают пройти путь от обнаружения проблемы до поиска и проверки оптимального решения.
В основе кейса — участок с тремя токарными станками с ЧПУ, обрабатывающими вал с тремя критичными размерами. Перед производством стояла вполне реальная задача: закупочный отдел предложил перейти на режущие пластины другого поставщика, стоимость которых была на 30 % ниже. Но действительно ли такая замена позволит сократить затраты? Не приведёт ли экономия на инструменте к росту брака и простоев?
Чтобы ответить на эти вопросы, мы отправились в путь.
Остановка 1. Производственные данные: увидеть полную картину
Любое улучшение начинается с данных. Но на современном производстве важно учитывать не только результаты измерений готовых изделий, но и информацию о работе оборудования. В нашем кейсе использовались два потока данных:
- Prolink собирал данные об изделиях: результаты измерений, смены и партии материала.
- Scytec DataXchange собирал данные об оборудовании: состояния станков, аварии, нагрузку шпинделя и счётчики инструмента.
Объединение этих данных позволило получить более полную картину происходящего на производстве и перейти к следующей остановке — контролю качества.
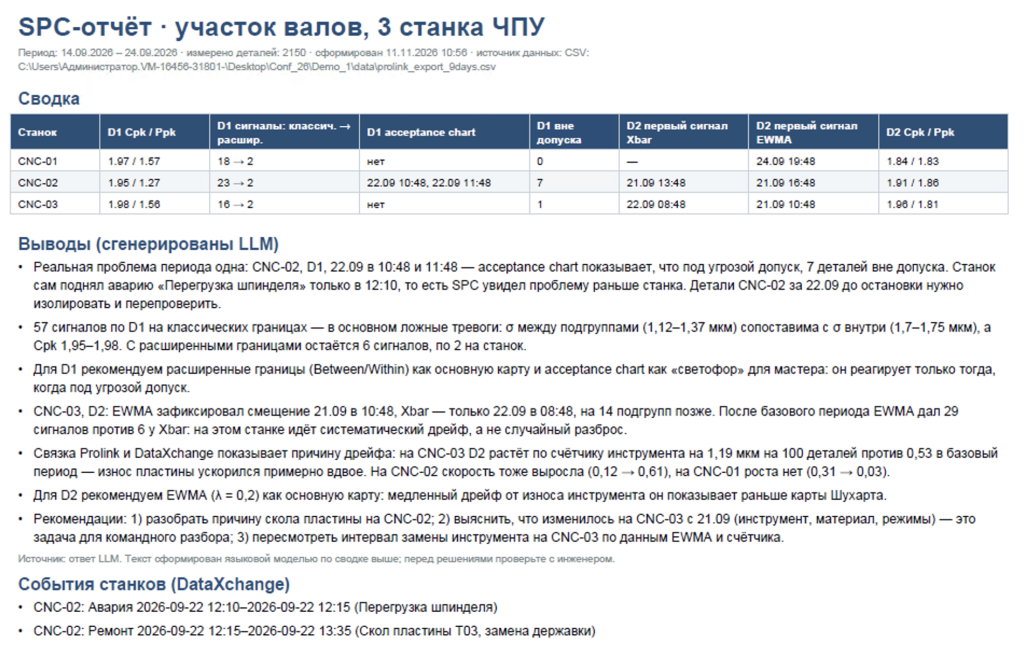
Остановка 2. SPC: обнаружить отклонение вовремя
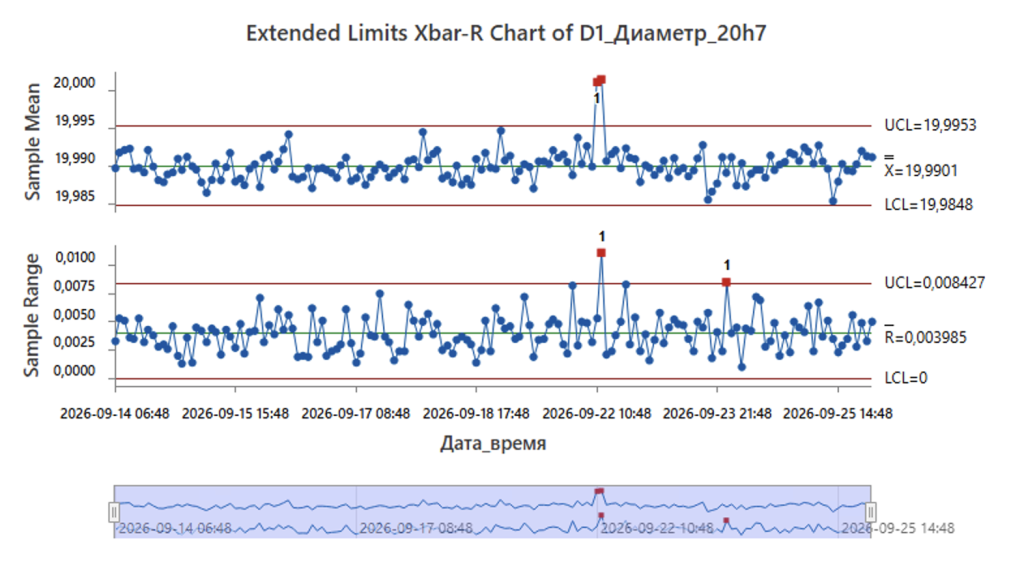
В Minitab участники увидели, как разные контрольные карты помогают решать разные задачи:
- Расширенные границы помогли сократить количество ложных тревог: вместо 18 сигналов на одном и том же размере осталось всего 2 при Cpk около 2.
- Acceptance-карта сигнализировала о риске выхода за допуск раньше, чем станок останавливался самостоятельно.
- EWMA обнаружила медленный дрейф размера почти на сутки раньше обычной карты Шухарта.
Однако обнаружить отклонение — только половина задачи. Чтобы понять его причину, два потока данных объединили по станку и времени. Анализ размера в зависимости от счётчика инструмента показал, что режущая пластина изнашивается вдвое быстрее.
Завершением этой части стала автоматизация анализа: одна кнопка строила контрольные карты для всех станков, другая формировала PDF-отчёт с помощью интеграции Minitab и Python, а третья добавляла текстовые выводы, подготовленные большой языковой моделью. При этом автоматически проверялось, что в отчёте не появляются числа, отсутствующие в исходных данных.
Остановка 3. Командная работа и ИИ: найти причину проблемы
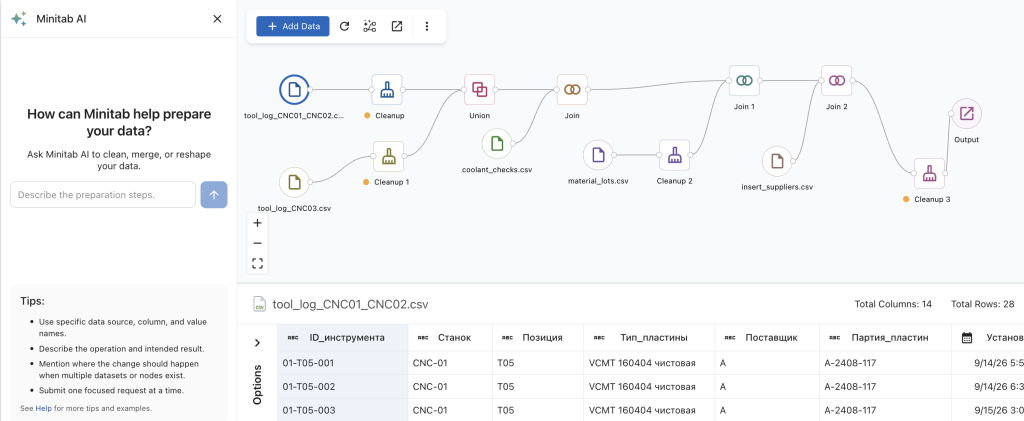
Следующий этап — перейти от отдельных показателей к совместному анализу и поиску причин. Вся работа проходила в единой среде Minitab Solution Center, объединяющей инструменты для командной работы, анализа и моделирования.
- Workspace помог оформить устав проекта и дорожную карту DMAIC. С помощью Map AI фотография эскиза с доски превратилась в карту процесса.
- Brainstorm AI за минуту подготовил диаграмму Исикавы. Но главное — выбрать из предложенных причин те, которые действительно можно проверить с помощью данных.
- Data Center позволил объединить пять несогласованных файлов.
- Minitab помог проверить гипотезы. Регрессионный анализ показал, что износ зависит от поставщика и твёрдости материала, а смена, которую первоначально подозревали на основании отдельного t-теста, на результат не влияла. Это наглядно показало, почему важно анализировать факторы совместно, а не по одному.
Остановка 4. Симуляция: оценить последствия решений
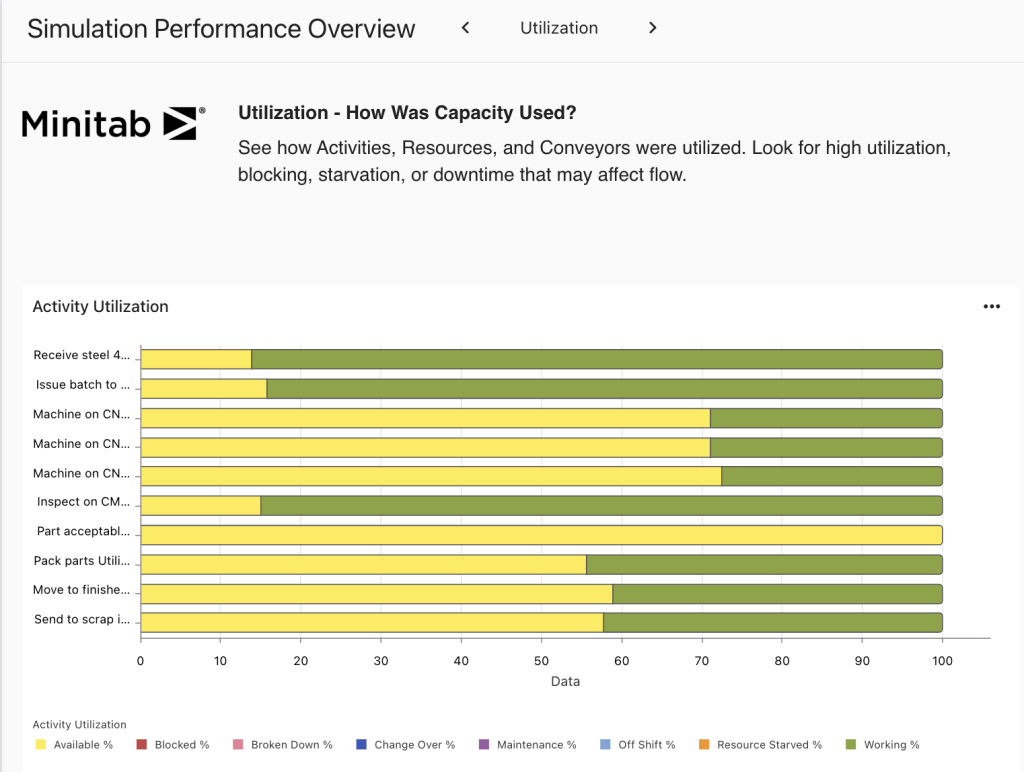
После выявления причин предстояло понять, к чему приведёт переход на более дешёвые пластины. Здесь на помощь пришли Simul8 и Dashboards.
Моделирование позволило перевести результаты анализа в экономические показатели и оценить последствия изменений ещё до их внедрения.
Результат оказался неожиданным: переход всех станков на более дешёвые пластины увеличил бы стоимость обработки. Экономия на закупке обернулась бы дополнительными затратами из-за сколов, брака и простоев. Итог этой замены можно выразить одной фразой: пластина дешевле — деталь дороже.
Остановка 5. DOE: найти оптимальное решение
На заключительном этапе предстояло найти такие режимы резания, при которых можно использовать более дешёвые пластины без ухудшения результатов.
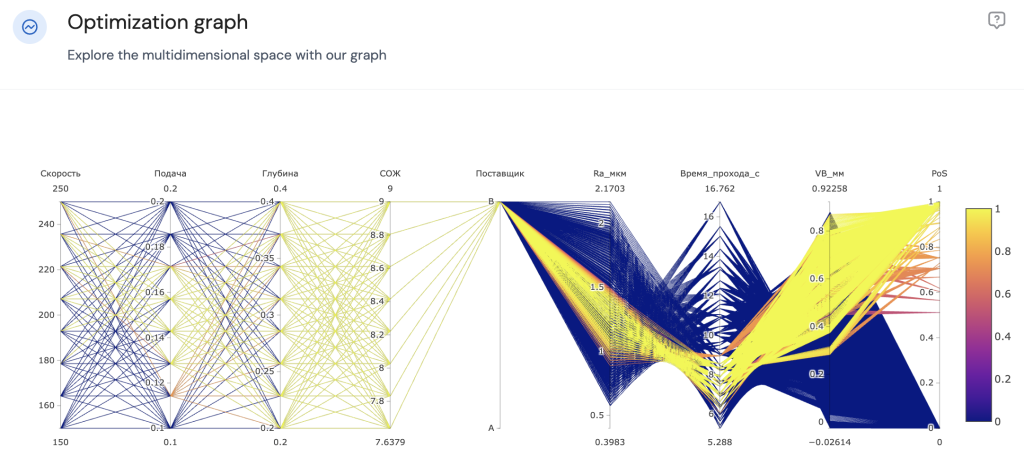
Для этого применили инструменты Minitab DOE от Effex и OMARS-планы экспериментов. В план включили пять факторов, в том числе поставщика пластин. Всего потребовалось 28 экспериментов.
План позволил оценить не только влияние отдельных факторов, но и их взаимодействия, а также кривизну отклика. Для получения сопоставимой информации с помощью полного факторного плана потребовались бы десятки экспериментов.
Главная находка — взаимодействие скорости резания и поставщика: более дешёвая пластина оказалась вполне пригодной для работы, но хуже переносила высокую скорость. В результате удалось подобрать новый режим, который снизил износ дешёвых пластин вдвое при сохранении прежнего времени цикла.
Повторная симуляция показала, что стоимость обработки снизится, а итоговая экономия составила около 23 %. Так мы прошли весь путь — от производственных данных и обнаружения отклонений до поиска причин, моделирования и экспериментального подтверждения решения.
Опыт партнёров и экспертов
Помимо сквозного производственного кейса, программа конференции включала выступления международных партнёров и приглашённых экспертов.
С Minitab вокруг света: опыт Китая (Techmax)
Наши партнёры из Китая представили примеры использования технологий Minitab для решения задач R&D и совершенствования процессов. Особое внимание было уделено планированию экспериментов и применению методов машинного обучения в нефтегазовой отрасли.
С Minitab вокруг света: опыт Индии (Qsutra)
Доклад партнёров из Индии охватил два направления применения решений Minitab: анализ стабильности лекарственных препаратов с помощью статистических методов и моделирование производственных линий в Simul8.
От ответа ИИ к доказанному улучшению: статистическая строгость и сценарная аналитика в OpEx (М. Коренюгин)
Максим Коренюгин обсудил перспективы сближения производственной аналитики и искусственного интеллекта, а также границы применимости AI в задачах операционной эффективности.
Отдельный интерес вызвала дискуссия о том, как меняется роль специалиста по статистике в эпоху искусственного интеллекта и какие навыки становятся особенно важными для сохранения профессиональной востребованности.
Двухшаговое построение модели на основе ЦКП в Minitab (Ю. Берлин)
Юлия Берлин представила два подхода к построению центрального композиционного плана (ЦКП) в два этапа. В первом случае план изначально предусматривает последовательное выполнение двух этапов, во втором — уже выполненный двухуровневый план дополняется до ЦКП при необходимости построения квадратичной модели.
Такой подход позволяет учитывать результаты первого этапа и принимать решение о дальнейших экспериментах, не проводя их заранее без необходимости. Доклад также затронул важные практические аспекты построения ЦКП: выбор типа плана, звёздного плеча и количества центральных точек.
Что мы привезли из этого путешествия?
Конференция ещё раз показала, что эффективная работа с производственными данными — это не отдельный инструмент или метод, а последовательный процесс, в котором каждый этап дополняет предыдущий.
- Данные об изделиях и оборудовании сильнее вместе. Контрольная карта показывает, что процесс меняется, а данные станка помогают понять почему.
- У каждого статистического инструмента своя задача. Разные контрольные карты позволяют по-разному смотреть на стабильность процесса и производственные риски.
- ИИ ускоряет работу, но статистика помогает проверить выводы. Искусственный интеллект упрощает подготовку материалов и поиск идей, а статистический анализ позволяет отделить реальные закономерности от предположений.
- Моделирование помогает оценить последствия заранее. Стоимость закупки и стоимость готовой детали — не одно и то же!
- Эксперимент превращает гипотезу в проверенное решение. А контрольные карты помогают убедиться, что улучшение действительно работает.
Главный вывод нашего путешествия: производственные данные становятся ценными тогда, когда помогают принимать решения, проверять гипотезы и добиваться измеримых улучшений.
Благодарим всех участников, докладчиков и партнёров за интересные выступления, практические примеры и обмен опытом! Отдельно поздравляем победителей викторин и розыгрыша призов.
Хотите получить записи докладов или обсудить свою производственную задачу на демо-сессии? Свяжитесь с нами — будем рады продолжить разговор!
До встречи на конференции пользователей Minitab в следующем году!